中频感应加热设备和工频感应加热器有什么区别
无锡微能数控科技有限公司给大家介绍中频感应加热设备和工频感应加热器有什么区别。
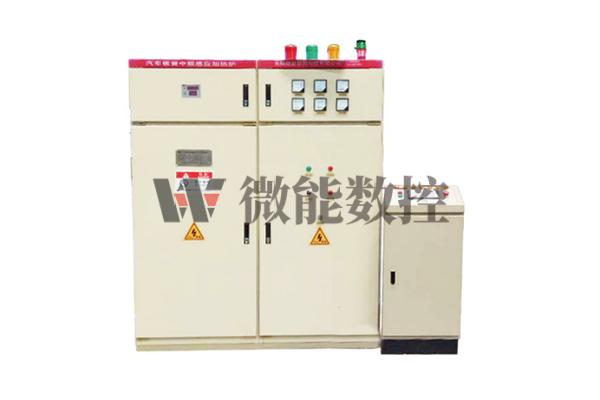
中频感应加热设备利用电磁感应的原理,使置于感应线圈中的工件中产生涡流,从而使工件加热,发热至所需温度。设备采用并联谐振或串联谐振,因而功率因数较高。与传统加热方式相比具有污染小,效率高等优点。该设备在锻造和金属热处理等行业有着广泛的应用。
中频感应加热设备的工作原理是把一根金属圆柱体放在有交变中频电流的感应圈里,金属圆柱体没有与感应线圈直接接触,通电线圈本身温度已很低,可是圆柱体表面被加热到发红,甚至熔化,而且这种发红和熔化的速度只要调节频率大小和电流的强弱就能实现。
生产效率高、加热速度快、节省材料、氧化脱炭少与锻模成本 由于中频感应加热的原理为电磁感应,其热量在工件内自身产生,普通工人用中频电炉上班后十分钟即可进行锻造任务的连续工作,不需烧炉专业工人提前进行烧炉和封炉工作。由于该加热方式升温速度快,所以氧化很少,每吨锻件和烧煤炉相比至少节约钢材原材料20-50千克,其材料利用率可达95%。由于该加热方式加热均匀,芯表温差很小,所以在锻造方面还大大的增加了锻模的寿命,锻件表面的粗糙度也小于50um。
工频感应加热器不必担心由于停电或设备故障引起的煤炉已加热坯料的浪费现象。工频感应炉是以工业频率的电流(50或60赫兹)作为电源的感应电炉。工频感应电炉已发展成一种用途比较广泛的冶炼设备。它主要作为熔化炉用来冶炼灰口铸铁、可锻铸铁、球墨铸铁和合金铸铁。此外,还作为保温炉使用,同前,工频感应炉已代替冲灭炉成为铸造生产方面的主要设备,和冲天炉相比,工频感应炉具有铁水成分和温度易于控制、铸件中的气体与夹杂物的合量低、不污染环境、节约能源和改善了劳动条件等许多优点。因此,近年来工频感应炉得到迅速发展。中频与工频,都是关乎于频率,对于轴承加热器这种设备,有高频,中频之分。
高频加热器常见于塔式轴承加热器,这种加热器虽然加热速度稍快,但是频率过高,长期使用下去,对人身是有很大的影响的,当然,对周边的其他设备也会有一些影响。工频与中频感应加热器是对人体影响非常小的设备,工频是根据车间工况而生,尽力减轻对人身影响。所以,选轴承加热器的时候,选择工频感应加热器或中频感应加热器。
以上就是无锡微能数控科技有限公司给大家介绍的相关内容。